Domain muttergewindebohrer.de kaufen?
Wir ziehen mit dem Projekt
muttergewindebohrer.de um.
Sind Sie am Kauf der Domain
muttergewindebohrer.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain muttergewindebohrer.de kaufen?
Wie funktioniert ein Gewindewerkzeug und wofür wird es in der Metallbearbeitung eingesetzt?
Ein Gewindewerkzeug wird verwendet, um Gewinde in Metallteile zu schneiden. Es besteht aus einem Gewindebohrer für Innengewinde und einem Gewindeschneider für Außengewinde. Das Werkzeug wird in einer Drehmaschine oder einem Gewindeschneidgerät eingesetzt, um präzise und haltbare Gewinde herzustellen. **
Welche Arten von Umformwerkzeugen werden in der Metallbearbeitung eingesetzt und wie wirken sie sich auf die Formgebung von Werkstücken aus?
In der Metallbearbeitung werden hauptsächlich Pressen, Walzen und Biegemaschinen als Umformwerkzeuge eingesetzt. Diese Werkzeuge ermöglichen es, Metall in die gewünschte Form zu bringen, indem sie Druck, Zug oder Biegekräfte auf das Werkstück ausüben. Durch die Verwendung von Umformwerkzeugen können komplexe Formen und Strukturen hergestellt werden, die mit herkömmlichen Bearbeitungsmethoden nicht möglich wären. **

Ähnliche Suchbegriffe für Werkstücken
Top-Angebote
Produkte zum Begriff Werkstücken:
-
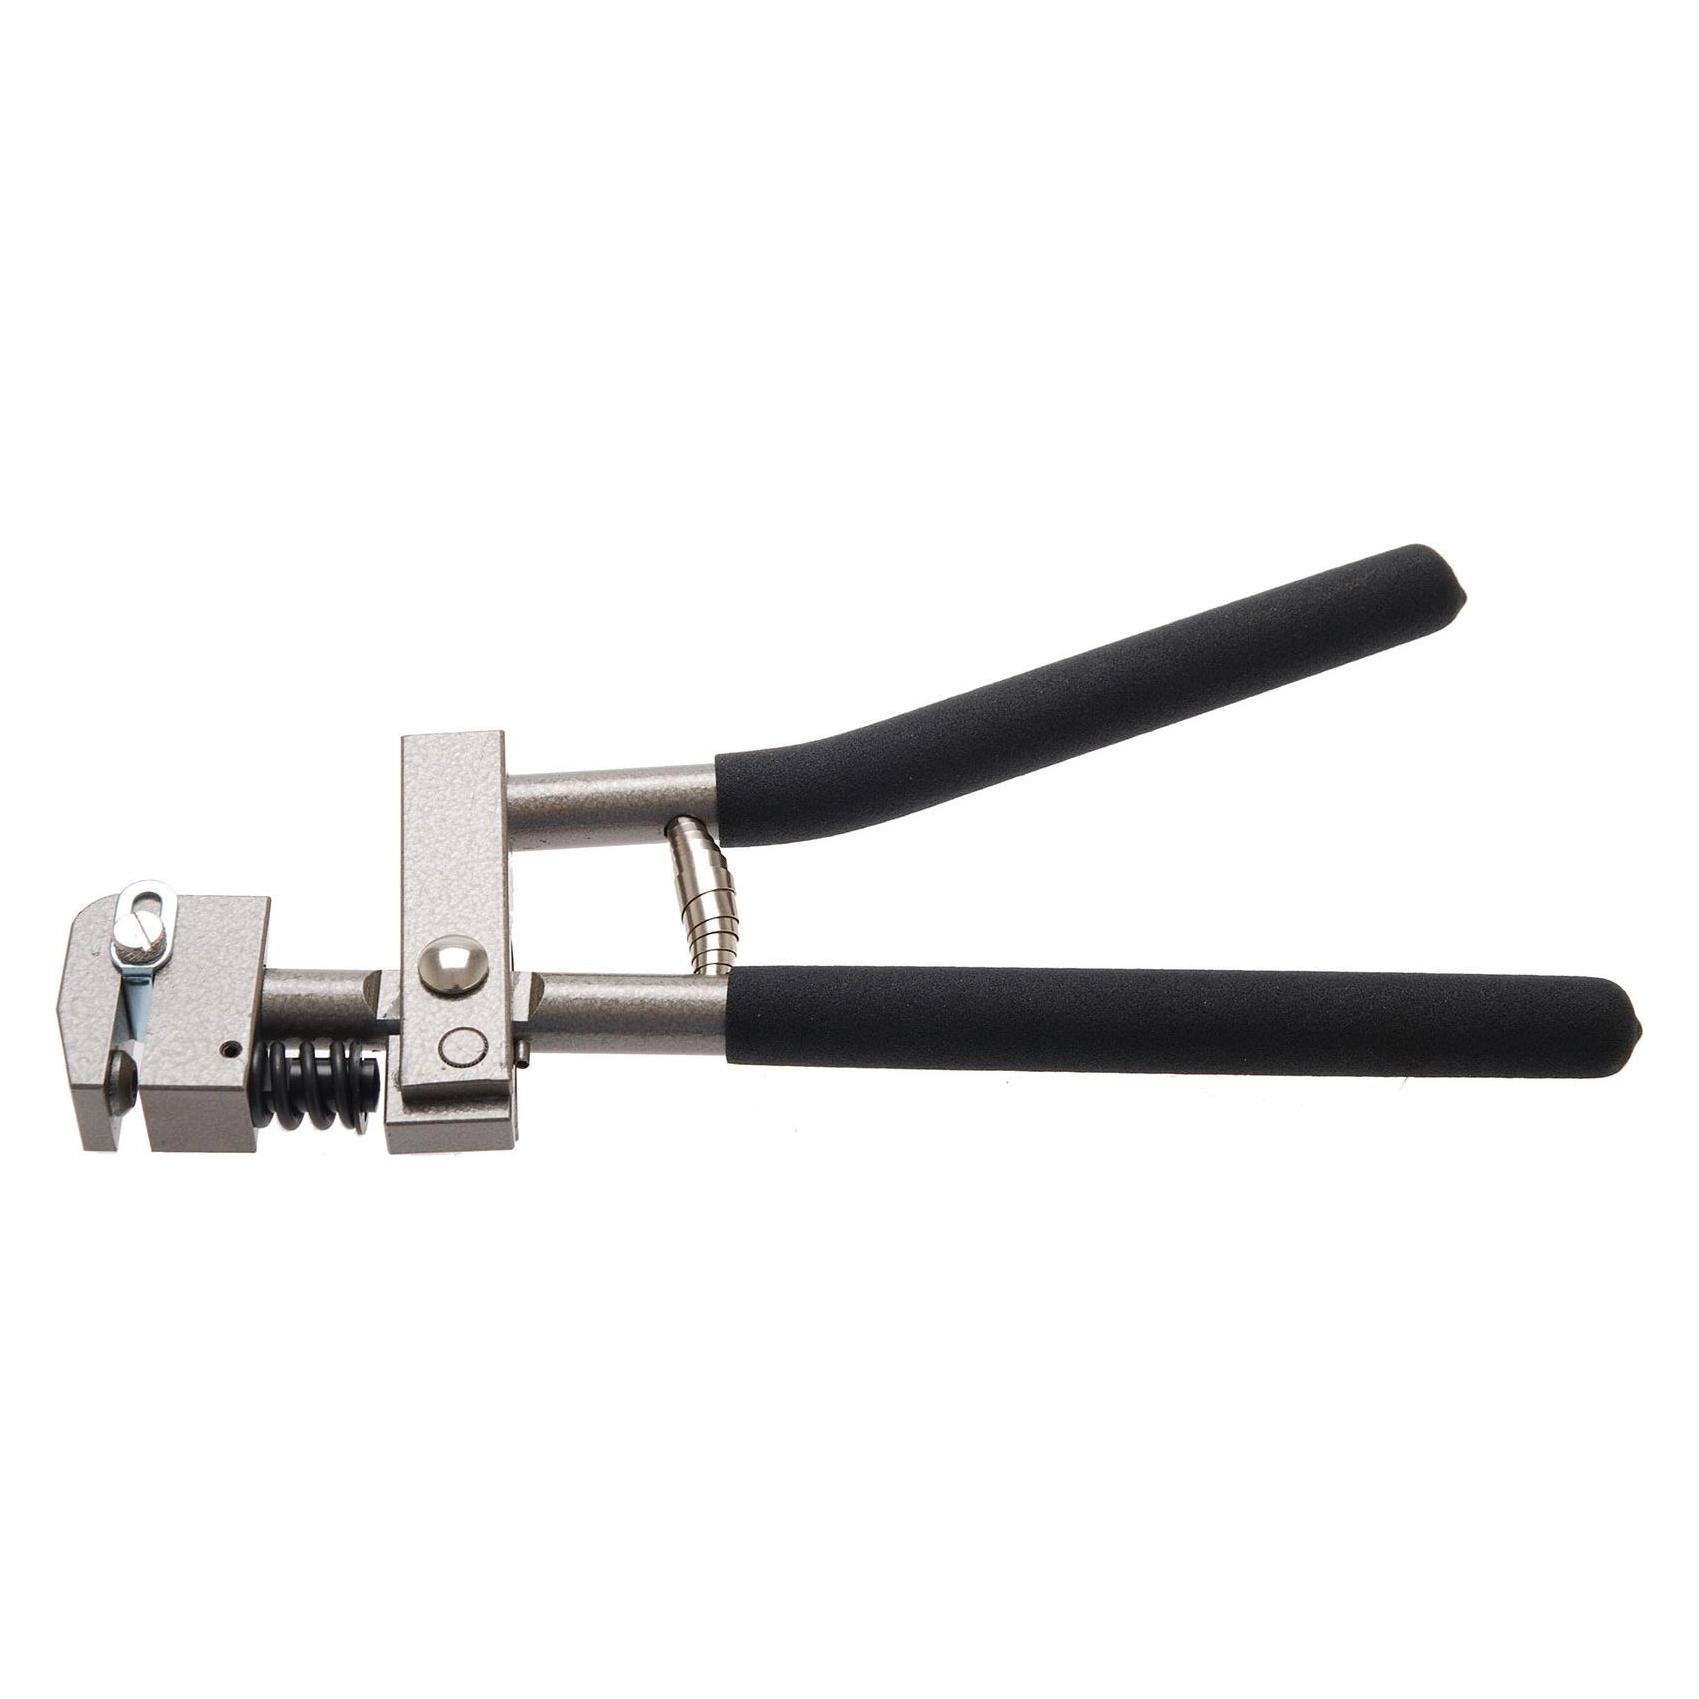
BGS Lochzange zum Stanzen von abgekanteten Werkstücken ; BGS technic (6141)Einleitung Die BGS Lochzange ist ein Werkzeug zum Stanzen von abgekanteten Werkstücken und eignet sich für präzise Locharbeiten in der Metallverarbeitung. Eigenschaften • selbstöffnend n• Spezialzange zum Stanzen von abgekanteten Werkstücken n• geeignet für gerade und abgekantete Bleche bis 1,25 mm Materialstärke n• 5 mm Matrize für präzise Lochungen n• Ausladung von 40 mm für flexiblen Einsatz Anwendung • Stanzen von Löchern in abgekanteten Metallwerkstücken n• Einsatz in Werkstätten und bei Metallbearbeitung n• Geeignet für präzises Arbeiten an Blechen und Profilen n• Verwendung bei Montage- und Reparaturarbeiten (6141)61,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
BGS 6141 Lochzange zum Stanzen von abgekanteten Werkstücken Länge 280mmBGS 6141 Lochzange zum Stanzen von abgekanteten Werkstücken Länge 280mm Beschreibung: selbstöffnend 5mm Matrize zum Lochen von geraden und abgekanteten Blechen bis 1,25mm Materialstärke Ausladung 40mm Spezialzange zum Einfahren bzw. Stanzen von abgekanteten Werkstücken64,99 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter



-
Was sind die wichtigsten Schritte beim Präzisionsschleifen von Werkstücken?
Die wichtigsten Schritte beim Präzisionsschleifen von Werkstücken sind das Festlegen der Schleifparameter wie Schleifgeschwindigkeit und Druck, das Auswählen des geeigneten Schleifmittels und das regelmäßige Überprüfen der Maßgenauigkeit während des Schleifprozesses. Zudem ist es wichtig, die Werkstücke vor dem Schleifen sorgfältig zu reinigen und auf eventuelle Beschädigungen zu überprüfen, um ein optimales Ergebnis zu erzielen. Nach dem Schleifen sollten die Werkstücke gründlich gereinigt und gegebenenfalls nachbearbeitet werden, um die gewünschte Oberflächengüte zu erreichen. **
-
Was sind die gängigsten Verfahren zur Mikrobearbeitung von Werkstücken?
Die gängigsten Verfahren zur Mikrobearbeitung von Werkstücken sind das Mikrofräsen, das Mikrodrehen und das Mikrobohren. Diese Verfahren ermöglichen präzise und feine Bearbeitungen von kleinen Werkstücken mit hoher Genauigkeit. Sie werden vor allem in der Elektronik- und Medizintechnik eingesetzt. **
-
Was sind die wichtigsten Schritte beim Präzisionsschliff von Werkstücken?
Die wichtigsten Schritte beim Präzisionsschliff von Werkstücken sind das Festlegen des Schleifprozesses und der Schleifparameter, das Aufspannen des Werkstücks in der Schleifmaschine und das Durchführen des eigentlichen Schleifvorgangs unter Berücksichtigung der gewünschten Toleranzen und Oberflächengüte. Nach dem Schleifen erfolgt die Qualitätskontrolle, um sicherzustellen, dass die geforderten Maße und Oberflächenbeschaffenheiten erreicht wurden. Abschließend wird das Werkstück gegebenenfalls nachbearbeitet oder weiteren Prozessen zugeführt. **
-
Wie verwendet man einen Einspannring beim Festhalten von Werkstücken?
Der Einspannring wird auf die Spannzange einer Maschine gesetzt. Das Werkstück wird dann in den Einspannring eingesetzt und festgezogen. Der Einspannring sorgt dafür, dass das Werkstück sicher und stabil gehalten wird während es bearbeitet wird. **


Was sind die Einflussfaktoren auf die Sinterporosität in metallischen Werkstücken?
Die Hauptfaktoren, die die Sinterporosität in metallischen Werkstücken beeinflussen, sind die Partikelgröße und -form des Pulvers, die Sintertemperatur und -zeit sowie der Druck während des Sinterprozesses. Eine zu hohe Sintertemperatur oder zu kurze Sintertemperatur kann zu einer erhöhten Porosität führen, während ein zu niedriger Druck die Dichte des Werkstücks beeinträchtigen kann. Die Wahl der richtigen Parameter und die Kontrolle dieser Faktoren sind entscheidend, um die Porosität in metallischen Werkstücken zu minimieren. **
Was sind die wesentlichen Einflussfaktoren auf die Oberflächenrauheit von Werkstücken?
Die wesentlichen Einflussfaktoren auf die Oberflächenrauheit von Werkstücken sind die Beschaffenheit des Werkstoffs, die Art der Bearbeitung und die eingesetzten Werkzeuge. Zudem spielen die Schneidgeschwindigkeit, der Vorschub und die Kühlung eine wichtige Rolle bei der Erzielung einer glatten Oberfläche. Auch die Genauigkeit der Maschine und die Erfahrung des Bedieners beeinflussen die Oberflächenrauheit maßgeblich. **
Top-Angebote
Produkte zum Begriff Werkstücken:
-
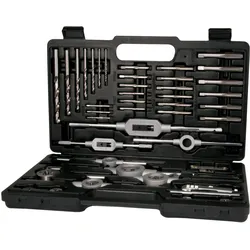
Ruko, Gewindeschneider + Gewindebohrer, A245021 Gewindewerkzeug Satz HSSGewindewerkzeug Satz 45-tlg. Gewindeschneidwerkzeug-Satz in Kassette. Alle Bohr- und Gewindewerkzeuge komplett aus hochlegiertem Werkzeugstahl HSS gefertigt. Komplettsatz für metrisches Gewinde M 3 - M 12 nach DIN ISO 13 je ein 3-tlg. Satz Handgewindebohrer DIN 352 HSS geschliffen. M 3 - M 4 - M 5 - M 6 - M 8 - M 10 - M 12. + je 1 Schneideisen DIN EN 22568 HSS geschliffen. M 3 - M 4 - M 5 - M 6 - M 8 - M 10 - M 12. + je 1 Schneideisenhalter DIN 225. 20 x 5 / 20 x 7 / 25 x 9 / 30 x 11 / 38 x 14 mm. + 7 Spiralbohrer DIN 338 Typ N HSS-G. Ø2.5 - 3.3 - 4.2 - 5.0 - 6.8 - 8.5 - 10.2 mm. + je 1 Windeisen Gr. 1 DIN 1914. + je 1 Windeisen Gr. 2 DIN 1914. + 1 Stahlwerkzeughalter Gr. 1. + 1 Schraubendreher. + 1 Gewindeschablone.96,54 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Ruko, Gewindeschneider + Gewindebohrer, Muttergewindebohrer DIN 357 M18x2,5mm HSS 6HDer Muttergewindebohrer DIN 357 M18x2,5 mm von Ruko ist ein hochpräzises Werkzeug, das speziell für die Bearbeitung von metrischen ISO-Gewinden entwickelt wurde. Hergestellt aus hochwertigem HSS (Hochgeschwindigkeitsstahl), bietet dieser Gewindebohrer eine hervorragende Schnittqualität und Langlebigkeit. Mit einem langen Schaft, der die Aufnahme mehrerer geschnittener Muttern ermöglicht, ist er ideal für Anwendungen, bei denen eine präzise Gewindebearbeitung erforderlich ist. Die Flanken des Bohrers sind hinterschliffen, was die Effizienz beim Schneiden erhöht und die Bildung von Grat minimiert. Der Gewindebohrer erfüllt die DIN 357 Norm und ist für die Bearbeitung von Gewinden mit einer Toleranz von ISO2 (6H) geeignet. Mit einer Länge von 220 mm und einer Steigung von 2,5 mm ist er vielseitig einsetzbar und eignet sich sowohl für professionelle als auch für industrielle Anwendungen. - Hergestellt aus hochwertigem HSS für hohe Schnittqualität und Langlebigkeit - Langer Schaft ermöglicht die Bearbeitung mehrerer geschnittener Muttern - Flanken hinterschliffen zur Verbesserung der Schneideffizienz - Erfüllt die DIN 357 Norm mit metrischem ISO-Gewinde und Toleranzfeld ISO2 (6H).38,57 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie funktioniert ein Gewindewerkzeug und wofür wird es in der Metallbearbeitung eingesetzt?
Ein Gewindewerkzeug wird verwendet, um Gewinde in Metallteile zu schneiden. Es besteht aus einem Gewindebohrer für Innengewinde und einem Gewindeschneider für Außengewinde. Das Werkzeug wird in einer Drehmaschine oder einem Gewindeschneidgerät eingesetzt, um präzise und haltbare Gewinde herzustellen. **
-
Welche Arten von Umformwerkzeugen werden in der Metallbearbeitung eingesetzt und wie wirken sie sich auf die Formgebung von Werkstücken aus?
In der Metallbearbeitung werden hauptsächlich Pressen, Walzen und Biegemaschinen als Umformwerkzeuge eingesetzt. Diese Werkzeuge ermöglichen es, Metall in die gewünschte Form zu bringen, indem sie Druck, Zug oder Biegekräfte auf das Werkstück ausüben. Durch die Verwendung von Umformwerkzeugen können komplexe Formen und Strukturen hergestellt werden, die mit herkömmlichen Bearbeitungsmethoden nicht möglich wären. **
-
Was sind die wichtigsten Schritte beim Präzisionsschleifen von Werkstücken?
Die wichtigsten Schritte beim Präzisionsschleifen von Werkstücken sind das Festlegen der Schleifparameter wie Schleifgeschwindigkeit und Druck, das Auswählen des geeigneten Schleifmittels und das regelmäßige Überprüfen der Maßgenauigkeit während des Schleifprozesses. Zudem ist es wichtig, die Werkstücke vor dem Schleifen sorgfältig zu reinigen und auf eventuelle Beschädigungen zu überprüfen, um ein optimales Ergebnis zu erzielen. Nach dem Schleifen sollten die Werkstücke gründlich gereinigt und gegebenenfalls nachbearbeitet werden, um die gewünschte Oberflächengüte zu erreichen. **
-
Was sind die gängigsten Verfahren zur Mikrobearbeitung von Werkstücken?
Die gängigsten Verfahren zur Mikrobearbeitung von Werkstücken sind das Mikrofräsen, das Mikrodrehen und das Mikrobohren. Diese Verfahren ermöglichen präzise und feine Bearbeitungen von kleinen Werkstücken mit hoher Genauigkeit. Sie werden vor allem in der Elektronik- und Medizintechnik eingesetzt. **
Ähnliche Suchbegriffe für Werkstücken
-
BGS Lochzange zum Stanzen von abgekanteten Werkstücken ; BGS technic (6141)Einleitung Die BGS Lochzange ist ein Werkzeug zum Stanzen von abgekanteten Werkstücken und eignet sich für präzise Locharbeiten in der Metallverarbeitung. Eigenschaften • selbstöffnend n• Spezialzange zum Stanzen von abgekanteten Werkstücken n• geeignet für gerade und abgekantete Bleche bis 1,25 mm Materialstärke n• 5 mm Matrize für präzise Lochungen n• Ausladung von 40 mm für flexiblen Einsatz Anwendung • Stanzen von Löchern in abgekanteten Metallwerkstücken n• Einsatz in Werkstätten und bei Metallbearbeitung n• Geeignet für präzises Arbeiten an Blechen und Profilen n• Verwendung bei Montage- und Reparaturarbeiten (6141)61,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
BGS 6141 Lochzange zum Stanzen von abgekanteten Werkstücken Länge 280mmBGS 6141 Lochzange zum Stanzen von abgekanteten Werkstücken Länge 280mm Beschreibung: selbstöffnend 5mm Matrize zum Lochen von geraden und abgekanteten Blechen bis 1,25mm Materialstärke Ausladung 40mm Spezialzange zum Einfahren bzw. Stanzen von abgekanteten Werkstücken64,99 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Aigner Füllstab zum sicheren Führen von dünnen Werkstücken am IntegralanschlagBeschreibung: Der Füllstab schließt die untere Aussparung in der linken Kassette des Integralanschlages und schafft dadurch auch in diesem Bereich eine lückenlose Führungsfläche. Die Oberfläche ist durch Hard-Coat-Schicht vergütet.41,00 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Was sind die wichtigsten Schritte beim Präzisionsschliff von Werkstücken?
Die wichtigsten Schritte beim Präzisionsschliff von Werkstücken sind das Festlegen des Schleifprozesses und der Schleifparameter, das Aufspannen des Werkstücks in der Schleifmaschine und das Durchführen des eigentlichen Schleifvorgangs unter Berücksichtigung der gewünschten Toleranzen und Oberflächengüte. Nach dem Schleifen erfolgt die Qualitätskontrolle, um sicherzustellen, dass die geforderten Maße und Oberflächenbeschaffenheiten erreicht wurden. Abschließend wird das Werkstück gegebenenfalls nachbearbeitet oder weiteren Prozessen zugeführt. **
-
Wie verwendet man einen Einspannring beim Festhalten von Werkstücken?
Der Einspannring wird auf die Spannzange einer Maschine gesetzt. Das Werkstück wird dann in den Einspannring eingesetzt und festgezogen. Der Einspannring sorgt dafür, dass das Werkstück sicher und stabil gehalten wird während es bearbeitet wird. **
-
Was sind die Einflussfaktoren auf die Sinterporosität in metallischen Werkstücken?
Die Hauptfaktoren, die die Sinterporosität in metallischen Werkstücken beeinflussen, sind die Partikelgröße und -form des Pulvers, die Sintertemperatur und -zeit sowie der Druck während des Sinterprozesses. Eine zu hohe Sintertemperatur oder zu kurze Sintertemperatur kann zu einer erhöhten Porosität führen, während ein zu niedriger Druck die Dichte des Werkstücks beeinträchtigen kann. Die Wahl der richtigen Parameter und die Kontrolle dieser Faktoren sind entscheidend, um die Porosität in metallischen Werkstücken zu minimieren. **
-
Was sind die wesentlichen Einflussfaktoren auf die Oberflächenrauheit von Werkstücken?
Die wesentlichen Einflussfaktoren auf die Oberflächenrauheit von Werkstücken sind die Beschaffenheit des Werkstoffs, die Art der Bearbeitung und die eingesetzten Werkzeuge. Zudem spielen die Schneidgeschwindigkeit, der Vorschub und die Kühlung eine wichtige Rolle bei der Erzielung einer glatten Oberfläche. Auch die Genauigkeit der Maschine und die Erfahrung des Bedieners beeinflussen die Oberflächenrauheit maßgeblich. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.